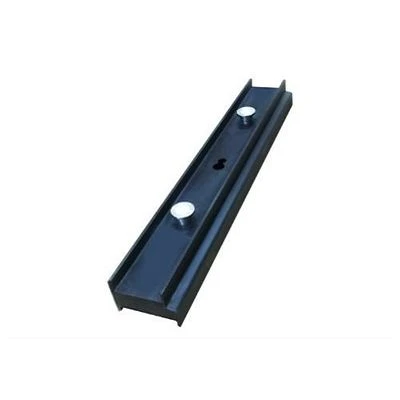
Zapuštěné ocelové příchytky jsou odlity-do konstrukčních ocelových spojovacích prvků vyrobených z plechů válcovaných za tepla- a svařených kotevních kolíků nebo výztužných smyček. Tyto příchytky jsou umístěny uvnitř prefabrikovaných betonových forem před litím a kotví přímo do vyzrálé betonové matrice a poskytují zarovnané nebo vyčnívající styčné zóny pro následné konstrukční ocelové rámování, spojení prefabrikátů-k{4}}prefabrikátů a připevňovací body pro velké zatížení.
Na rozdíl od dodatečně instalovaných mechanických nebo chemických kotev přenášejí vložené příchytky vysoké tahové, smykové a kombinované zatížení přímo do jádrového betonového profilu, čímž splňují přísné požadavky stavebního inženýrství v průmyslových, infrastrukturních a více{1}}patrových prefabrikovaných budovách.
Klíčové vlastnosti produktu
Přímý přenos zatížení:Svařené kotevní trny nebo deformované ramena výztuže rozdělují konstrukční zatížení hluboko do tlakové zóny betonu, čímž zabraňují předčasnému lokalizovanému vytažení-nebo selhání betonu.
Uchování přesného profilu:Pevné základní desky si zachovávají přísné geometrické tolerance během vysokofrekvenčních{0}} vibrací betonu, což zajišťuje přesné zarovnání s prvky spojovaného místa.
Řízená tepelná a korozní odolnost:Továrně-aplikované ochranné nátěry zmírňují galvanickou korozi na rozhraní betonu-oceli a odolávají agresivním povětrnostním vlivům na staveništi.
Eliminace polního vrtání:Odlévané{0}}umístění odstraňuje požadavek na těžké jádrové-vrtání na tvrzených prefabrikovaných panelech a chrání vnitřní výztužné ocelové mřížky před poškozením.
Klíčové specifikace
|
Parametr |
Specifikace Rozsah / Standardní |
|
Tloušťka desky (t) |
10 mm - 35 mm (lze přizpůsobit podle výpočtu zatížení) |
|
Typ kotvy |
Hlavové čepové kotvy, žebrované výztužné nohy nebo perforované ocelové popruhy |
|
Rozměry |
Standardní čtvercové/obdélníkové desky od 100 mm x 100 mm do 400 mm x 400 mm |
|
Kapacita zatížení |
Smykové zatížení do 120 kN; Tahové zatížení až 95 kN (v závislosti na hloubce kotvení a třídě betonu) |
|
Toleranční třída |
Lineární rozměry +/- 1.0 mm; Kolmost kotvy<= 1:50 |
Stupně a standardy
Materiál ocelového plechu:Uhlíková konstrukční ocel v souladu s ASTM A36 / A572 Grade 50 nebo EN 10025 S275JR / S355JO.
Kotevní komponenty:Za studena-tažená čepová ocel vyhovující normě ASTM A108 (typ 1015-1020) nebo výztužné tyče vyhovující normě ASTM A615 třídy 60 / EN 10080 B500B.
Povrchová úprava:Žárové-zinkování ponorem (ASTM A153 / ISO 1461) s minimální tloušťkou povlaku 85 um nebo nelakovaný dílenský-základ pro následné svařování na místě.
Normy provedení a designu:Vyrobeno v souladu s normami AISC 360, ACI 318, kapitola 17 (Ukotvení do betonu) a EN 1090-2.
Aplikace
Spojení prefabrikované zdi-k-základu:Přenášení bočního zatížení větrem a gravitačního zatížení z prefabrikovaných stěnových panelů na lité-na-nosníky.
Konstrukční ocel-na{1}}rozhraní betonových nosníků:Poskytování pevných svařovaných nebo šroubovaných spojovacích uzlů tam, kde se ocelové rámy navazují na betonové jádrové stěny nebo sloupy.
Prvky mostu a infrastruktury:Slouží jako zapuštěné nosné desky a upevňovací body záchytných bloků na mostních pilířích a opěrách.
Stojany na průmyslové potrubí a podpěry zařízení:Absorpce dynamického a statického zatížení od těžkého průmyslového mechanického servisního příslušenství.
Kvalita a kontrola
Ověření suroviny:Mill Test Certificates (MTC) přezkoumané na chemické složení (uhlíkový ekvivalent, síra, fosfor) a hodnoty mechanického výnosu/tahu před výrobou.
Kontrola kvality svařování:Všechny T-spoje a svorníkové svary procházejí automatizovaným nebo polo{1}}automatizovaným svařováním plynem a kovovým obloukem (GMAW). Integrita svaru se ověřuje pomocí 100% vizuální kontroly a náhodného ultrazvukového testování (UT) nebo testování magnetických částic (MT) podle AWS D1.1 / EN ISO 17638.
Dimenzionální audit:Koordinujte kontroly měření prováděné na sestavách šablon-přípravků, abyste ověřili rozteč kotev, rovinnost desek a vzdálenosti od okrajů podle schválených dílenských výkresů.
Zkouška tloušťky pozinkování:Testování magnetického měřidla bylo provedeno po-galvanizaci, aby byla zajištěna přilnavost a jednotnost nátěrové hmoty.
Možnosti nabídky a přizpůsobení
Vlastní geometrie:Výroba ne-standardních tvarů plechů, plechů se zakřiveným poloměrem pro tunely, štěrbinových otvorů pro šrouby a více{1}}konfigurací čepů na základě strukturálních výpočtů FEA.
Před-shromážděné šablony:Volitelná dodávka polohovacích šablon a magnetického upevňovacího příslušenství pro pevné upevnění příchytek k bednění během automatizovaného oběhu prefabrikátů.
Balení a logistika:Pevné-ocelové-dřevěné přepravky nebo paletizované balíky zabalené do membrán odolných proti vlhkosti-určené pro intermodální mezinárodní přepravu a dlouhodobé-dlouhodobé skladování na staveništích.
Co by měli kupující poskytnout
Pro urychlení technického hodnocení a přesnosti nabídek by RFQ měly obsahovat:
Údaje o strukturálním zatížení:Konečná návrhová zatížení a{0}}úroveň služeb (Tension T, Shear V a Bending Moments M).
Konkrétní specifikace:Cílová pevnost betonu v tlaku (f'c nebo pevnost válce) a minimální tloušťka prvku.
Výkresy obchodu / soubory CAD:Detailní geometrie, vzory děr, vzdálenosti hran a požadované meze vůle.
Povrchová úprava a standardy:Specifikace třídy expozice prostředí, požadovaná tloušťka zinkování a shoda s příslušnými regionálními předpisy (např. ASTM, EN).
FAQ
Populární Tagy: vestavěné ocelové zarážky, výrobci, dodavatelé, továrna na zapuštěné ocelové zarážky v Číně